铝铸件切割机加工时常出现的故障有哪些?腾鑫科技为您解析
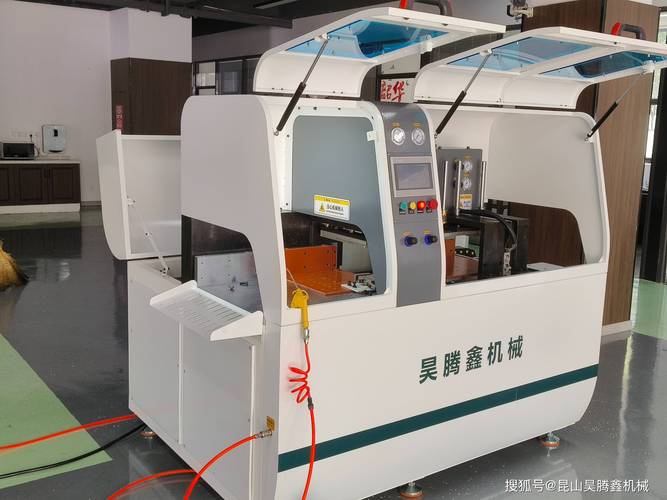
在铝铸件加工行业中,切割机是不可或缺的关键设备。由于铝铸件的材料特性及加工环境的复杂性,切割机在运行过程中常会出现各种故障。作为专注于铝铸件加工设备研发与生产的腾鑫科技,我们结合多年经验,了以下常见故障及应对策略,供广大用户参考。
一、切割精度下降
故障表现:切割面粗糙、尺寸偏差大,导致铸件报废。
可能原因:
- 刀具磨损严重或安装不牢固;
- 导轨润滑不足,导致运动间隙增大;
- 伺服电机参数漂移或传动皮带松弛;
- 铝屑堆积影响定位。
腾鑫科技建议:定期检查刀具磨损情况,及时更换;保持导轨清洁并按时加注润滑脂;每季度校准伺服系统;加装自动排屑装置,减少人工清理频率。
二、切割过程中断或卡刀
故障表现:设备突然停机,刀具卡在铝铸件中无法退出。
可能原因:
- 进给速度过快,超出刀具承受能力;
- 铝材内部存在气孔或硬质点;
- 冷却液不足或喷嘴堵塞;
- 主轴电机过载保护触发。
腾鑫科技建议:根据铸件材质调整切割参数,避免盲目提速;加工前对铸件进行探伤检测;确保冷却液浓度和流量正常;定期清理喷嘴,防止铝屑堵塞。
三、主轴异常振动或噪音
故障表现:主轴运转时振动明显,伴随异常噪音,影响加工质量。
可能原因:
- 主轴轴承磨损或损坏;
- 刀具动平衡不良;
- 皮带轮偏心或皮带老化;
- 地脚螺栓松动。
腾鑫科技建议:每半年检查轴承游隙,必要时更换;使用高精度动平衡刀具;定期检查皮带松紧度及磨损情况;加固设备基础,确保水平度。
四、电气系统故障
故障表现:控制面板无显示、按键失灵、伺服报警等。
可能原因:
- 电源电压不稳定;
- 线路老化或接触不良;
- 粉尘进入电控柜导致短路;
- 程序参数丢失。
腾鑫科技建议:加装稳压器;定期检查接线端子并紧固;電控柜应密封并加装除尘装置;重要参数备份,防止意外丢失。
五、冷却系统效率低
故障表现:切割区温度过高,刀具寿命缩短,工件热变形。
可能原因:
- 冷却液变质或浓度不当;
- 水泵压力不足;
- 管路泄漏或堵塞。
腾鑫科技建议:每月检测冷却液pH值和浓度,及时更换;清洗过滤网和水箱;检查管路密封性,修复泄漏点。
六、铝屑堆积与排屑不畅
故障表现:切屑缠绕刀具或堵塞排屑口,导致加工中断。
可能原因:
- 排屑器速度与进给不匹配;
- 切屑液喷射角度不对;
- 铝屑过长未断屑。
腾鑫科技建议:优化刀具槽型,选用断屑效果好的刀具;调整冷却液喷射角度,辅助排屑;定期清理排屑器,防止堆积。
作为铝铸件切割解决方案的专业提供商,腾鑫科技不仅关注设备性能,更注重售后服务。我们提醒用户:80%的故障可通过日常维护避免。建议建立设备点检制度,记录运行数据,并定期邀请腾鑫科技技术人员进行巡检。若遇复杂故障,请勿自行拆解,应及时联系我们的售后团队,我们将为您提供快速、专业的支持。
预防胜于维修,腾鑫科技与您携手,保障铝铸件切割加工高效、稳定运行。
如若转载,请注明出处:http://www.tenxint.com/product/37.html
更新时间:2026-10-05 08:20:49